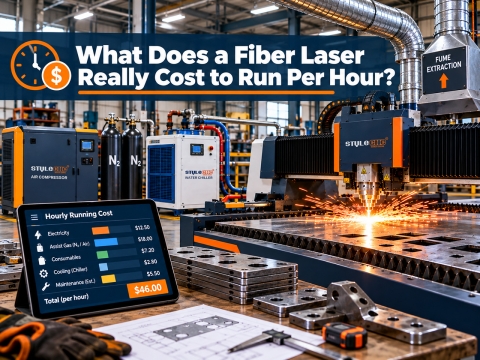
Hulpgas is een van die grootste items in die gebruik van 'n vesellaser, en vir baie werkswinkels oortref dit stilweg die elektrisiteit wat die straal aandryf. Daarom het die vraag verskuif van of lugsny werk na hoe om dit behoorlik op te stel. Hierdie gids bly gefokus op die lugkant van die besluit: hoe lughulp in die kerf optree, hoe om die saamgeperste lug te dimensioneer en te behandel, wat dit aan die randkwaliteit doen, en wat dit werklik per uur kos.

Hoe Air Assist in die Kerf Werk
Elke vesellasersnit benodig 'n gasstraal. Die straal smelt 'n nou kanaal deur die plaat, en die koaksiale gasstroom wat die spuitstuk verlaat, blaas die gesmelte metaal uit die onderkant van die kerf voordat dit weer kan stol. Sonder daardie straal vul die sny agter die straal in.
Lug bestaan rofweg uit 78 persent stikstof en 21 persent suurstof, dus tree dit op as 'n mengsel van die 2 klassieke gasse. Die stikstoffraksie doen die meeste van die meganiese uitwerpingswerk, terwyl die klein suurstofaandeel 'n bietjie eksotermiese energie byvoeg en 'n ligte oksiedlaag op die snyvlak laat. Op sagte staal en gegalvaniseerde plaat is daardie oksied gewoonlik kosmeties en verfgereed; op vlekvrye staal wys dit as 'n dowwe tint.
Twee dinge het lug prakties gemaak op produksieskaal. Hoër-kragbronne stoot genoeg energie in die kerf om vinnig te sny met 'n minder reaktiewe gas, en werkswinkels het ontdek dat die kompressor wat hulle installeer 'n eenmalige aankoop is eerder as 'n maandelikse faktuur. Vervaardigers wat die oorskakeling gemaak het hoë-krag vesel laser metaal snymasjiene rapporteer dikwels die mees dramatiese gasbesparings, want hoër krag beteken vinniger sny en minder gas per meter.
Watter materiale sny goed met lug
⦿ Sagte staal, rofweg 1 tot 6 mm: 'n algemene lugvenster, gewoonlik begin rondom 8 tot 12 bar en ingestel op die laagste druk wat die rand hou.
⦿ Gegalvaniseerde plaat: sny skoon met lug en is een van die sterkste gebruiksgevalle vir HVAC- en omhulselwerk.
⦿ Dun aluminium: lug presteer dikwels net so goed soos stikstof, en verskeie winkels rapporteer skoner aluminiumrande na oorskakeling.
⦿ Vlekvrye staal: sny vinnig met lug, maar verwag 'n oksiedtint; aanvaarbaar vir versteekte of geverfde dele, nie vir sigbare geborselde afwerkings nie.
Operateurs is geneig om dit reguit te vra: sal my 3 mm gegalvaniseerde panele net so skoon van die tafel af kom op lug as op stikstof? Vir die meeste omhulsel- en kanaalwerkonderdele is die antwoord ja. Die onderdele wat dit regverdig om op stikstof te bly, is dié wat 'n kliënt sal sien, sonder voorbereiding sal sweis, of onder helder lig sal inspekteer. Die tipiese dikte- en spoedomhulsels per bronkrag word in die ... gekarteer. vesel laser sny metaal dikte, spoed en krag gids, wat help om realistiese verwagtinge te stel voordat lugparameters aangepas word.
Kompressorgroottes: Druk, Vloei en Droging
Die kompressorpakket besluit of lugsny slaag. 'n Standaard werkswinkelkompressor wat teen 7 tot 8 bar loop, is gebou vir gereedskap, nie vir 'n snymondstuk nie, en 'n ondermaatse stelsel wys as skuim en inkonsekwente rande lank voordat enigiemand die lugtoevoer vermoed.
| Vereiste | Tipiese teiken | Hoekom dit aangaan | Meting |
|---|---|---|---|
| Afleweringsdruk | Tot 16 bar klas by die masjien, 8 tot 12 bar algemeen by die spuitstuk vir dun sagte staal | Druk verwyder gesmelte metaal uit die kerf; druppels veroorsaak skuim | Meterdruk by die snykop tydens 'n volle spuitstukblaas |
| Gratis lug aflewering | Aanpasbaar by spuitstuk en krag; verbruik van ongeveer 0.5 m³/min by werk met medium krag | Ondermaatse vloei verminder lang snitte en groot spuitstukke | Gemete verbruik teenoor gegradeerde aflewering teen werkdruk |
| droogheid | Drukdoupunt van minus 40 tot minus 60 °C | Vog laat die beskermende lens beslaan en kraak | Doupuntlesing stroomaf van die droër |
| Olie en deeltjies | Olievry of olie verwyder deur koalesering en koolstoffiltrasie | Oliedamp brand op optika en besoedel rande | Filterverskildruk en lensinspeksie-interval |
| Bufferberging | Ontvangertenk gegrootte om vraagpieke te absorbeer | Laserbeheerders hou nie van drukfluktuasies nie | Drukwisseling tydens deurboor en vinnige kontoerveranderinge |
Druk en vloei
Spesifiseer die kompressor teen die druk wat die spuitstuk benodig plus die verliese deur droërs, filters en pype. Vloei kom van die spuitstukdeursnee en hoeveel minute per uur die straal aan is. As 'n verwysingspunt koppel een gepubliseerde opstelling 'n 16-bar-kompressor wat ongeveer 1.27 m³/min lewer vanaf 13.4 kW insetkrag met 'n werklike snyverbruik van naby 0.5 m³/min, wat ruimte laat vir deurboor- en groter spuitstukke.
Droging en filtrasie
Dit is die stap wat winkels oorslaan en later berou. Saamgeperste lug dra vog en oliedamp, en albei beland op die beskermende lens in die snykop. 'n Bewolkte of besoedelde lens verstrooi die straal, verswak die sny en kan onder hitte kraak. Lugbehandelingsverskaffers spesifiseer tipies 'n drukdoupunt tussen minus 40 en minus 60 °C, wat 'n droogmiddel of hoëprestasie-droër na die kompressor beteken, gevolg deur koaleserende en geaktiveerde koolstoffilters. Om te verstaan waar die beskermende lens in die kop sit, word in die gids behandel. vesel laser snymasjien hoofonderdele, maak dit duidelik waarom luggehalte die duurste verbruikbare onderdeel in die stelsel beskerm.
Pypwerk, plasing en onderhoud
Plaas die kompressor naby die laser sodat die hoëdruk-lopie kort is, en gebruik pype wat vir die volle werkdruk gegradeer is eerder as gewone werkswinkellyne. Elke elmboog, vinnige koppelstuk en lang slangloop kos druk by die spuitstuk, en daarom wy baie installasies 'n aparte hoëdruklyn aan die snykop terwyl 'n reguleerder laerdruklug na die res van die werkswinkel voer.
Behandel die lugpakket as deel van die laser, nie as geboudienste nie. Dreineer die ontvanger en kontroleer die outomatiese dreineerpype daagliks, teken die doupunt weekliks aan en vervang filterelemente op grond van differensiële druk eerder as op raaiwerk. 'n Enkele nat oggend na 'n oorgeslaande dreinering kan meer aan beskermende lense kos as 'n jaar se filterelemente.
Randkwaliteit-afwegings
Lugsnyding is nie 'n gratis ruil nie; dit is 'n doelbewuste ruil tussen petrolkoste en die voorkoms van die rand. Bedryfsverslae plaas die kwaliteit van lugsnyrand naby aan suurstof of stikstof op baie dele, maar die verskil wat oorbly, is voorspelbaar:
⦿ Sagte staal: ligte oksied op die snyvlak, tipies goed vir verf en poeierbedekking na normale voorbehandeling.
⦿ Vlekvrye staal: dowwe geel tot grys tint en 'n minder helder oppervlak as stikstof; benodig moontlik skoonmaak voor sweis of polering.
⦿ Aluminium: dikwels gelyk aan of beter as stikstof op dun plaat, met lae skuim wanneer die druk ingestel is.
⦿ Dikker gedeeltes: skuimrisiko styg soos dikte styg, en dit is waar stikstof of suurstof gewoonlik na die program terugkeer.
Deurboor verdien sy eie aandag. Baie lugopstellings deurboor teen laer druk en versnel dan die sny, want 'n volle drukstoot tydens deurboor kan gesmelte metaal terug na die spuitstuk spat. Laat die beheerder daardie drukskakelaar bestuur eerder as om een vaste waarde deur die hele kontoer te laat loop.
Die praktiese reël is om die bestelboek te sorteer volgens wat die kliënt sien. Versteekte hakies, geverfde panele, en staal vervaardiging dele bestem vir bedekking is ideale lugkandidate. Argitektoniese vlekvrye en voedselgraadonderdele bly gewoonlik op stikstof, en beide gasse word na die pypleiding gelei laser snymasjien laat die snyprogram per taak kies.
Omskakeling beteken gewoonlik herinstelling, nie net die omruiling van 'n gaslyn nie. Verwag om die spuitstukgrootte, fokusposisie en druk op elke materiaal en dikte aan te pas, en dan die lugparameters as hul eie snybiblioteek te stoor. Die meeste werkswinkels laat toetskoepons vir 'n week op skroot loop voordat hulle lewendige werk oorskuif, en daardie week is geneig om die vraag oor die randkwaliteit beter te beantwoord as enige spesifikasieblad.
Koste per uur in vergelyking met stikstof
Gaskoste skaal met die straal-aan-tyd, spuitstukgrootte en druk, en stikstofkoste styg steil met elke ekstra staaf. Lug verander die struktuur van die rekening: in plaas daarvan om per kubieke meter afgelewer te betaal, betaal die werkswinkel een keer vir die kompressor en dan hoofsaaklik vir die elektrisiteit om dit te laat werk. Met 'n tweeskof-operasie word daardie verskil vinnig groter.
| faktor | Saamgeperste lug | Stikstof | Meting |
|---|---|---|---|
| Petrolkoste per snyminuut | Ongeveer $0.01 tot $0.03, meestal elektrisiteit | Ongeveer $0.20 tot $0.40, hoër by hoë druk | Gasverbruik gedeel deur minute met straal-aan |
| Koste per kubieke meter | basislyn | Ten minste 3 keer lug, meer as tien keer in sommige streke | Afgelewerde prys per m³ insluitend huur en aflewering |
| Voorsieningslogistiek | Op die perseel gegenereer, op aanvraag | Bottels, dewar-ketel of grootmaattenk met afkookverliese | Ure se wagtyd vir gasaflewering |
| Vooraf belegging | Hoëdrukkompressor, droër, filters, ontvanger | Tenkhuur of kragopwekker, plus deurlopende gas | Terugbetalingsmaande op die lugpakket |
| Randresultaat op vlekvrye staal | Ligte oksiedkleur aan die rand | Helder, oksiedvrye rand | Of die onderdeel na-sny skoonmaak benodig |
Die gevallestudies maak die syfers konkreet:
⦿ Een Australiese vervaardiger het meer as $9,000 per maand op gebottelde stikstof het 'n 22 kW, 16 bar kompressorpakket geïnstalleer en ongeveer gerapporteer $96 000 in jaarlikse besparings, selfs na bedryfs- en dienskoste.
⦿ 'n Skinkbordvervaardiger het rofweg verslag gedoen $42 000 per jaar in besparings, met die saamgeperste lugstelsel wat homself binne 'n jaar afbetaal.
⦿ 'n Amerikaanse kontrakvervaardiger het die lopende koste van vesellaser onder die 50% gebring. $4 per uur, ongeveer 90 persent goedkoper as sy stikstofbasislyn, terwyl die meeste van sy vlekvrye staalwerk op werkswinkellug verminder word.
Jou eie terugbetalingsberekening benodig 3 syfers: huidige maandelikse stikstofverbruik, straal-aan-ure per maand, en die geïnstalleerde prys van 'n korrekte grootte kompressor en behandelingspakket. Trek die kompressor se elektrisiteit- en dienskoste van die stikstofrekening af, en die oorblywende syfer vertel jou hoeveel maande die pakket neem om vir homself af te betaal. Werkswinkels wat meestal bedekte sagte staal sny en aluminium onderdele is geneig om die vinnigste opbrengste te sien, want die oksied-afruiling kos hulle niks.

Voor-oorskakeling kontrolelys
✔ Trek twaalf maande se stikstoffakture, insluitend tenkhuur en afleweringskoste.
✔ Sorteer die onderdelemengsel in sigbare vlekvrye staal, bedekte staal, gegalvaniseerd en aluminium, en skat die aandeel wat lug kan inneem.
✔ Spesifiseer die kompressor vir spuitstukdruk plus lynverliese, met vloei wat ooreenstem met jou grootste spuitstuk.
✔ Begroot die droër, koaleserings- en koolstoffilters, en ontvangstenk as deel van die pakket, nie as ekstras nie.
✔ Hou stikstof beskikbaar vir sigbare vlekvrye staal en dik profiele, en laat die snyprogram gas per taak kies.
Konfigureer jou vesellaser vir lugsny
Vergelyk kragvlakke en bedgroottes oor die volle reeks van vesel laser snymasjiene, en versoek 'n gratis kwotasie wat 'n bypassende hoëdrukkompressor en lugbehandelingspakket vir u materiale insluit.