Gegalvaniseerde staal is oral in vervaardiging: HVAC-kanale, omhulsels, landboutoerusting, motorpanele. Om dit te sny is 'n roetine, veilige produksieproses op 'n korrek toegeruste masjien, en 'n werklike gesondheidsgevaar op een sonder rookhantering. Hierdie gids dek die fisika, die siekte, die ekstraksievereistes wat die veiligheidsvraag bepaal, en die parameter- en randroesbesonderhede wat die snykwaliteit bepaal.
Wat gebeur wanneer die laser sink tref
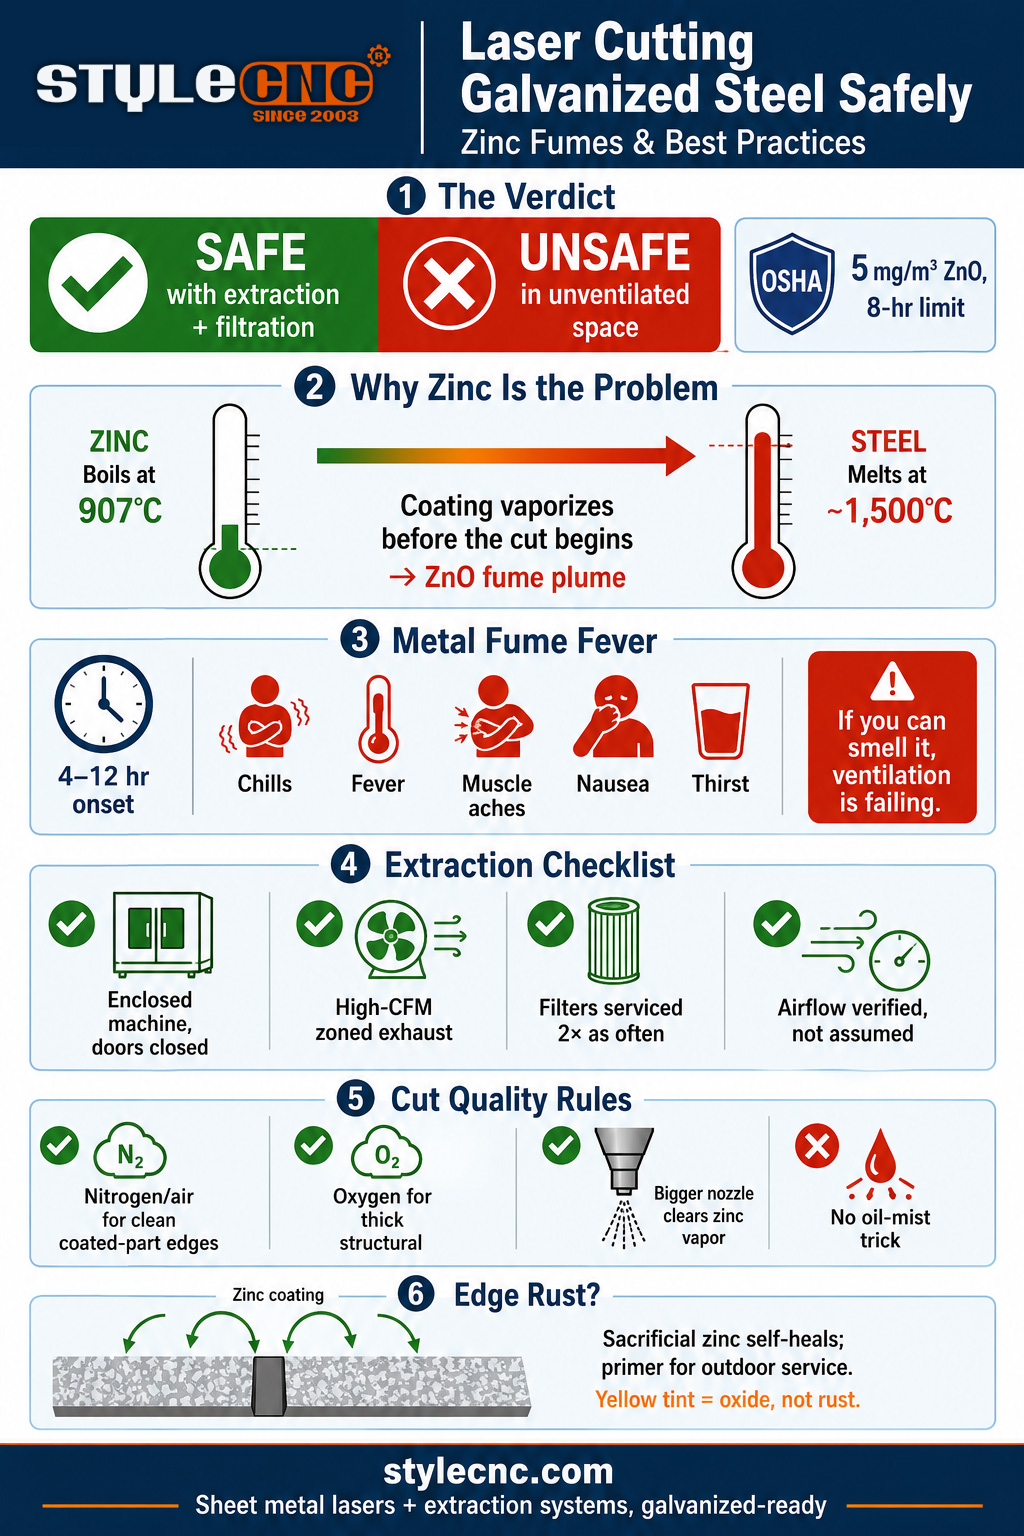
Gegalvaniseerde staal is gewone koolstofstaal met 'n dun sinkomhulsel, en die twee metale skei paaie die oomblik as die balk aankom. Sink kook teen ongeveer 907 grade Celsius, ver onder die temperatuur waarby staal selfs heeltemal smelt. Dus, voordat die sny begin, ontplof die laag rondom die kerf in damp, reageer met suurstof en bars uit as 'n pluim van fyn wit sinkoksieddeeltjies wat die hulpgas uit die sny dryf.
Daardie pluim is die hele veiligheidsverhaal. Die staal self sny soos enige sagte staal; die verdampte laag is wat 'n ongeventileerde werkswinkel met wit waas vul en die operateur in gevaar stel. Los die rook op, en galvanisering word roetinewerk.
Metaaldampkoors: Die gevaar by naam
Ingeasemde sinkoksieddamp veroorsaak metaaldampkoors, die siekte wat sweisers die sinkskuddings of Maandagoggendkoors noem. Simptome verskyn 4 tot 12 uur na blootstelling: kouekoors, koors, spierpyne, naarheid en ongewone dors, wat gewoonlik binne ongeveer 'n dag verdwyn. NIOSH-literatuur rapporteer geen bekende langtermyn-effekte van geïsoleerde episodes nie, maar herhaalde blootstelling word gekoppel aan langdurige asemhalingsprobleme.
Die regulatoriese lyn is konkreet: OSHA se toelaatbare blootstellingslimiet vir sinkoksieddamp is gemiddeld 5 milligram per kubieke meter oor 'n 8-uur skof, met NIOSH wat dieselfde aanbevole limiet stel. Die praktiese vertaling wat regoor die bedryf gebruik word, is stomp en nuttig: as jy die damp kan ruik of waas in die lug sien, is die ekstraksie onvoldoende en word die limiet waarskynlik oorskry.
Rookonttrekking: Die vereiste wat die antwoord bepaal
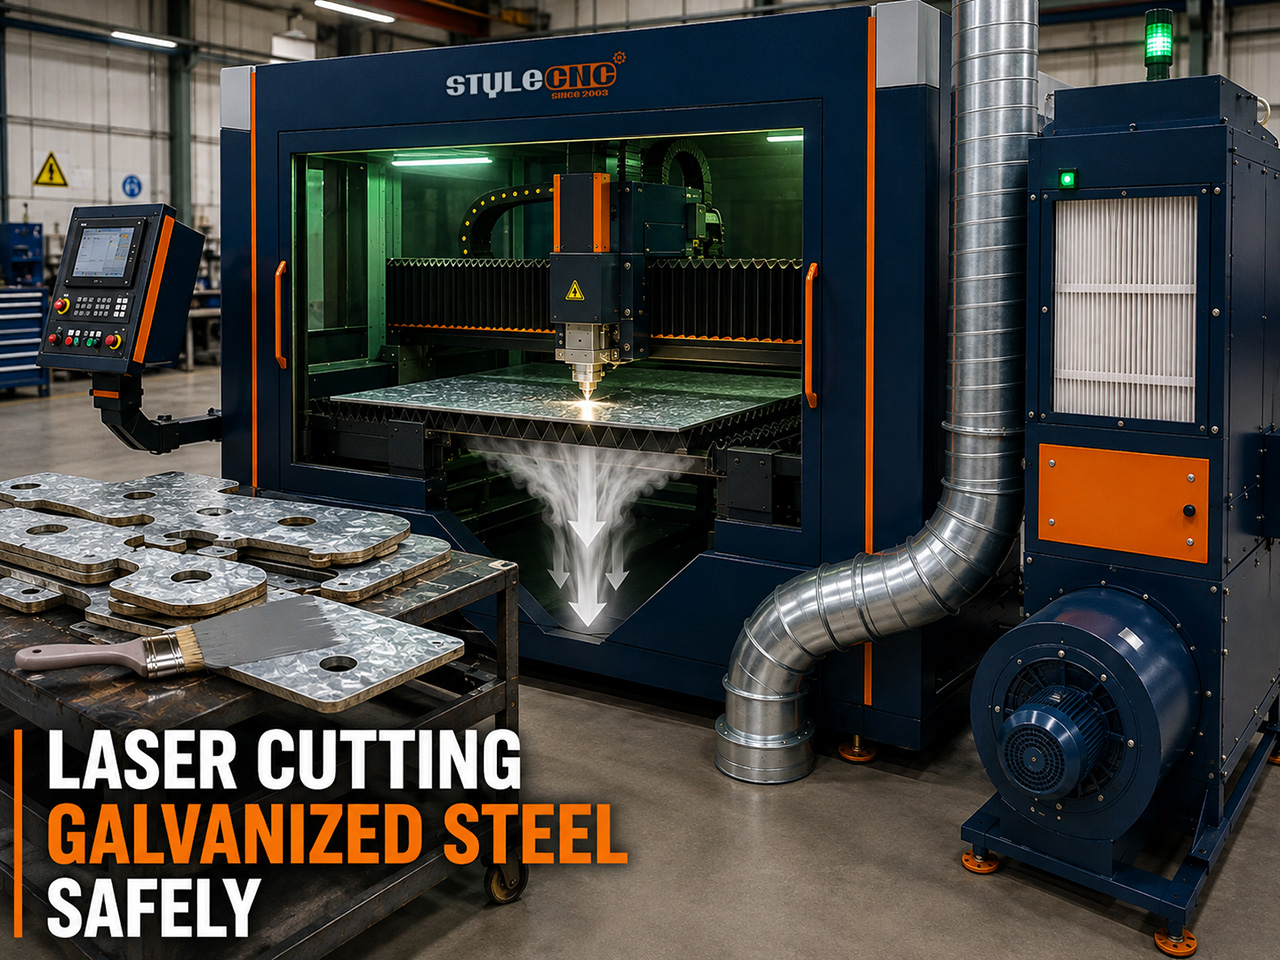
Elke geloofwaardige antwoord op die veiligheidsvraag, van beroepsgesondheidsliteratuur tot masjienvervaardigers, kom op dieselfde punt neer: ekstraksie en filtrasie is die beslissende faktor. Die werkskontrolelys:
✓ Toegesluite masjien, deure toe'n Omhulsel verander die rookpluim van 'n kamerprobleem in 'n kanaalprobleem. Oopraam-sny van gegalvaniseerde materiale binnenshuis is die scenario wat siek operateurs veroorsaak.
✓ Hoëvloei-uitlaat pas by die bed’n Toegewyde hoë-CFM-uitlaatwaaier en stofversamelaar trek die pluim af en uit voordat dit uit die omhulsel ontsnap. Gesoneerde of gesegmenteerde ekstraksie, wat suiging konsentreer waar die kop sny, hanteer swaar gegalvaniseerde werk die beste.
✓ Filtrering word op 'n versnelde skedule bedienSinkoksieddeeltjies is fyn en klewerig en laai filters ongeveer twee keer so vinnig soos sagte staalstof. 'n Verstopte filter verander stilweg 'n voldoenende stelsel in 'n nie-voldoenende een, daarom moet inspeksie-intervalle vir gegalvaniseerde werk strenger wees as die slegs-staalskedule.
✓ Lugvloei geverifieer, nie veronderstel nieDie reuk-en-waastoets is die daaglikse toets; periodieke lugmonitering teen die 5 mg/m3-limiet is die formele een vir werkswinkels wat gegalvaniseerd op volume bedryf.
Aan die masjienkant, STYLECNC laserstelsels koppel met die uitlaatwaaier en stofversamelaar vir lasersnymasjiene vir presies hierdie plig, en die lasersnyer veiligheidsgids dek die volledige bedryfskontrolelys waarin rookhantering ingesluit is.
Nog 'n rede waarom ontginning homself betaal: sinkstof is elektries geleidend en skuurmiddel. As dit nie versamel word nie, sak dit in beheerkaste neer en oorbrug stroombaanborde, bedek die snylens totdat geabsorbeerde hitte dit kraak en slyp teen bewegende komponente. Rookhantering beskerm die masjien net soveel as die operateur.
Snyparameters en hulpgas vir gegalvaniseerde plaat
Kwaliteitsprobleme op gegalvaniseerde staal kan teruggevoer word na dieselfde laagkokende sink: spatsels naby die kerf, onderste skuim en afskilfering van die deklaag langs die rand. Die teenmaatreëls is op parametervlak.
✓ Assisteer gas volgens uitkomsStikstof of hoëdruklug gee die skoonste, oksied-minimale rand vir onderdele wat sigbaar of poeierbedek sal wees; verwag 'n normale geelbruin tint op die snyvlak. Suurstof sny dikker plaat vinniger en goedkoper ten koste van 'n meer geoksideerde rand. Beide is wettig; kies volgens die onderdeel se volgende proses.
✓ Groter spuitstuk vir die dampladingSpuitstukke van ongeveer 1.5 tot 2.5 mm, aangepas volgens dikte, beweeg die gasvolume wat nodig is om sinkdamp uit die kerf te verwyder voordat dit weer as spatsels en skuim neerslaan.
✓ Spoed is jou vriendHoër krag sny vinniger gee die hitte minder tyd om te versprei, wat sink afskilfering en die verbrande laag langs die rand direk verminder. 'n Vinnige skoon deurgang klop 'n stadige, versigtige een op hierdie materiaal.
✗ Slaan die oliemis-truuk oorSommige operateurs spuit olie op die plaat om te keer dat spatsels vassit. Dit werk vir spatsels en veroorsaak terugvuur oral elders, wat rook by die rooklading voeg en die lens besoedel. Behoorlike gasinstellings en goeie spuitstukke los dieselfde probleem netjies op.
Sal lasergesnyde gegalvaniseerde rande roes?
Die snykant is kaal staal waar die balk die laag verwyder het, maar twee dinge beskerm dit. Sink korrodeer opofferend, dus verdedig die omliggende intakte laag elektrochemies die nou blootgestelde band en herstel die snylyn gedeeltelik self. Vir binnenshuise en beskutte toepassings presteer die rand tipies goed soos gesny, en die geelbruin oksied tint is kosmeties, nie 'n teken van mislukking nie.
Vir buitelug-, mariene of hoë-vogtigheidsdienste, herstel die versperring: borsel of spuit sinkryke onderlaag op gesnyde kante, of spesifiseer na-sny-aanraking in die afwerkingsroetine. Onderdele wat poeierbedekking benodig, kry hul beskerming terug van die bedekkingstelsel self, wat nog 'n rede is waarom die skoner stikstof- of lugrand die moeite werd is om te kies vir bedekte werk.
Die regte masjienopstelling vir gegalvaniseerde werk
Gegalvaniseerde plaat is kerngebied vir die plaatmetaal laser snyer klas: ingeslote vesellaserplatforms in die dun-tot-medium dikte-reeks waar buise, omhulsels en paneel lewendig werk, gekonfigureer met die uitlaat- en filtrasiekring wat die veiligheidsantwoord ja maak. Stuur die STYLECNC Koppel jou meters, maandelikse volume en winkelventilasiesituasie vir 'n konfigurasie wat beide die snykwaliteit en die luggehalte-aspekte van gegalvaniseerde produksie dek.
Algemene vrae
Kan jy gegalvaniseerde staal lasersny?
Ja, roetinegewys. Veselasers sny gegalvaniseerde plaat in produksie oor HVAC, omhulsel, motorvoertuie en landbouvervaardiging. Die staalsubstraat sny soos gewone sagte staal; die sinklaag is die kompliserende faktor, wat verdamp in sinkoksieddamp wat deur die masjien se afzuigstelsel vasgevang moet word. Op 'n geslote masjien met werkende rookhantering is dit 'n standaardtaak. Sonder afzuiging is dit die een algemene materiaal wat 'n operateur werklik siek kan maak.
Wat doen sinkdampe aan jou?
Ingeasemde sinkoksied veroorsaak metaalrookkoors: kouekoors, koors, spierpyne, naarheid en merkbare dors wat 4 tot 12 uur na blootstelling aanbreek en binne ongeveer 'n dag verdwyn. NIOSH-literatuur rapporteer geen bekende langtermynskade van 'n geïsoleerde episode nie, maar herhaalde blootstelling word gekoppel aan chroniese respiratoriese probleme. OSHA se blootstellingslimiet is 5 mg/m3 sinkoksieddamp gemiddeld oor 8 uur, en die praktiese reël is strenger: as jy dit kan ruik, herstel die ventilasie.
Watter hulpgas is die beste vir gegalvaniseerde staal?
Kies volgens die onderdeel se bestemming. Stikstof of hoëdruk-saamgeperste lug gee die skoonste rand met minimale oksied, die regte keuse vir sigbare dele en enigiets wat op pad is na poeierbedekking; die geelbruin tint wat dit agterlaat, is normaal. Suurstof sny dikker gegalvaniseerde dele vinniger en goedkoper met 'n meer geoksideerde rand, goed vir strukturele werk. Hoe dit ook al sy, gebruik 'n groter spuitstuk as wat gewone staal nodig sou hê, want die skoonmaak van die sinkdamp is wat spatsels en skuim voorkom.
Roes lasergesnyde gegalvaniseerde rande?
Stadiger as wat die kaal staalrand aandui. Sink beskerm opofferend, so die intakte laag langs die sny beskerm elektrochemies die nou blootgestelde band, en binnenshuise of beskutte dele presteer oor die algemeen goed soos gesny. Vir buitenshuise of vogtige gebruik, raak snyrande aan met sinkryke onderlaag of vertrou op die afwaartse bedekkingstelsel. Die geel verkleuring op stikstof- of lugsnitte is oppervlakoksied, nie roes nie, en nie 'n defek nie.
Is spesiale ventilasie nodig, of is winkellug genoeg?
Standaard werkswinkelventilasie is oor die algemeen nie genoeg vir gegalvaniseerde staal teen produksievolumes nie; die konsensus tussen vervaardigers en veiligheidsliteratuur is 'n toegewyde ekstraksie- en filtreerstelsel op 'n geslote masjien. Sinkoksiedpartikels verstop ook filters omtrent twee keer so vinnig as sagte staalstof, daarom benodig werkswinkels met baie gegalvaniseerde staal strenger filterdiensintervalle. Omhulsel toe, uitlaat aan, filters vars, geen reuk nie: dit is die bedryfstandaard.
Die Bottom Line
Die veiligheid van lasersny van gegalvaniseerde staal is nie 'n eienskap van die materiaal nie; dit is 'n eienskap van die masjienopstelling. Sink sal elke keer verdamp, metaaldampkoors is werklik, en die OSHA-limiet is spesifiek. 'n Geslote masjien met hoëvloei-ekstraksie, vars filtrasie en 'n reukvrye standaard maak gegalvaniseerd 'n roetinemateriaal. Voeg die regte gas, 'n groter spuitstuk, eerlike spoed en sinkryke onderlaag by waar die diensomgewing dit vereis, en beide die operateur en die onderdele kom goed uit.
STYLECNC konfigureer plaatmetaal vesel lasers met die afzuig- en stofversamelingstelsels gegalvaniseerde werk vereis. Vra die span vir 'n gegalvaniseerde konfigurasie wat by u diktes en volume pas.