Watter hulpgas moet jy gebruik?
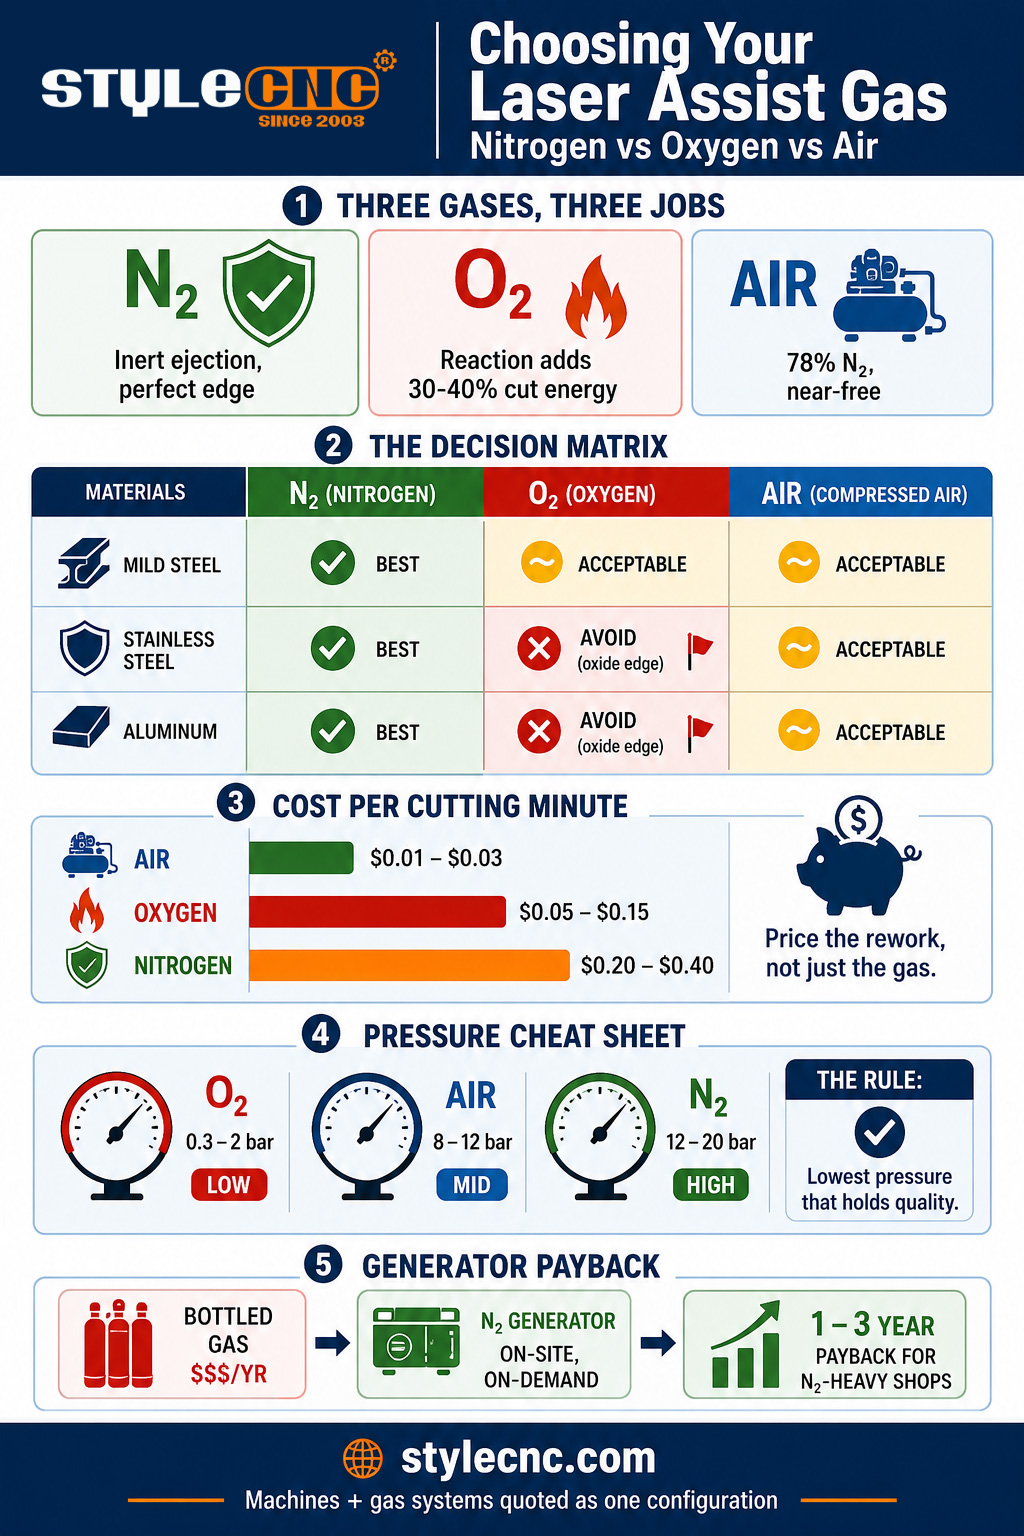
Gebruik suurstof vir koolstofstaal oor 6 mm, waar die eksotermiese reaksie snyenergie byvoeg teen lae druk en lae koste. Gebruik stikstof vir vlekvrye staal, aluminium en enige rand wat oksiedvry en sweisgereed moet wees, teen 12 tot 20 bar. Gebruik gedroogde, olievrye saamgeperste lug vir dun tot medium sagte staal en nie-kosmetiese werk, waar die byna nul koste die effens geoksideerde rand klop.
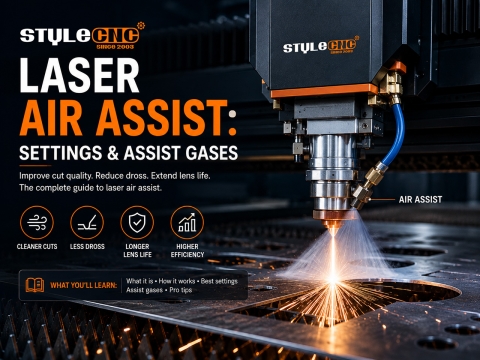
Hulpgas doen twee werke. Meganies blaas dit gesmelte metaal uit die kerf voordat dit weer stol, en dit is waarvan die kwaliteit van die snykant meestal afhang. Chemies voed dit die snit of beskerm dit dit: suurstof reageer met warm yster en dra ongeveer 30 tot 40 persent van die totale snyenergie op koolstofstaal by, terwyl stikstof inert bly en die snyvlak presies laat soos die balk dit gemaak het. Lug, wat 78 persent stikstof en 21 persent suurstof is, doen 'n verdunde weergawe van albei gelyktydig. Elke keusebesluit is 'n ruil tussen daardie chemieë en hul baie verskillende kostes.
Die vergelyking: randkwaliteit, spoed, druk en koste
Die tabel hieronder vergelyk die 3 gasse oor die faktore wat werklike aankope en kwotasies bepaal. Die Metingsry dui die basis aan sodat die syfers vergelykbaar is eerder as vaag in die brosjure.
| faktor | Stikstof | Suurstof | Saamgeperste lug |
|---|---|---|---|
| Meting | Tipiese 1 tot 6 kW vesel, 1 tot 12 mm plaat, produksie-instellings | Dieselfde basis, koolstofstaal fokus | Dieselfde basis, olievrye gedroogde lug |
| Sny meganisme | Slegs inerte smeltuitwerping | Eksotermiese reaksie voeg 30 by 40% van gesnyde energie | Verdun beide (78% N2, 21% O2) |
| O | 12 na 20-balk | 0.3 na 2-balk | 8 tot 12 bar (verhoog tot ~17) |
| Gasvloei | 300 tot 500+ L/min | 20 tot 60 l / min | Kompressor-voorsien, hoë volume |
| Koste per snyminuut | $0.20 tot 0.40 (0.60+ hoëdruk) | $0.05 na 0.15 | $0.01 tot 0.03 (elektrisiteit) |
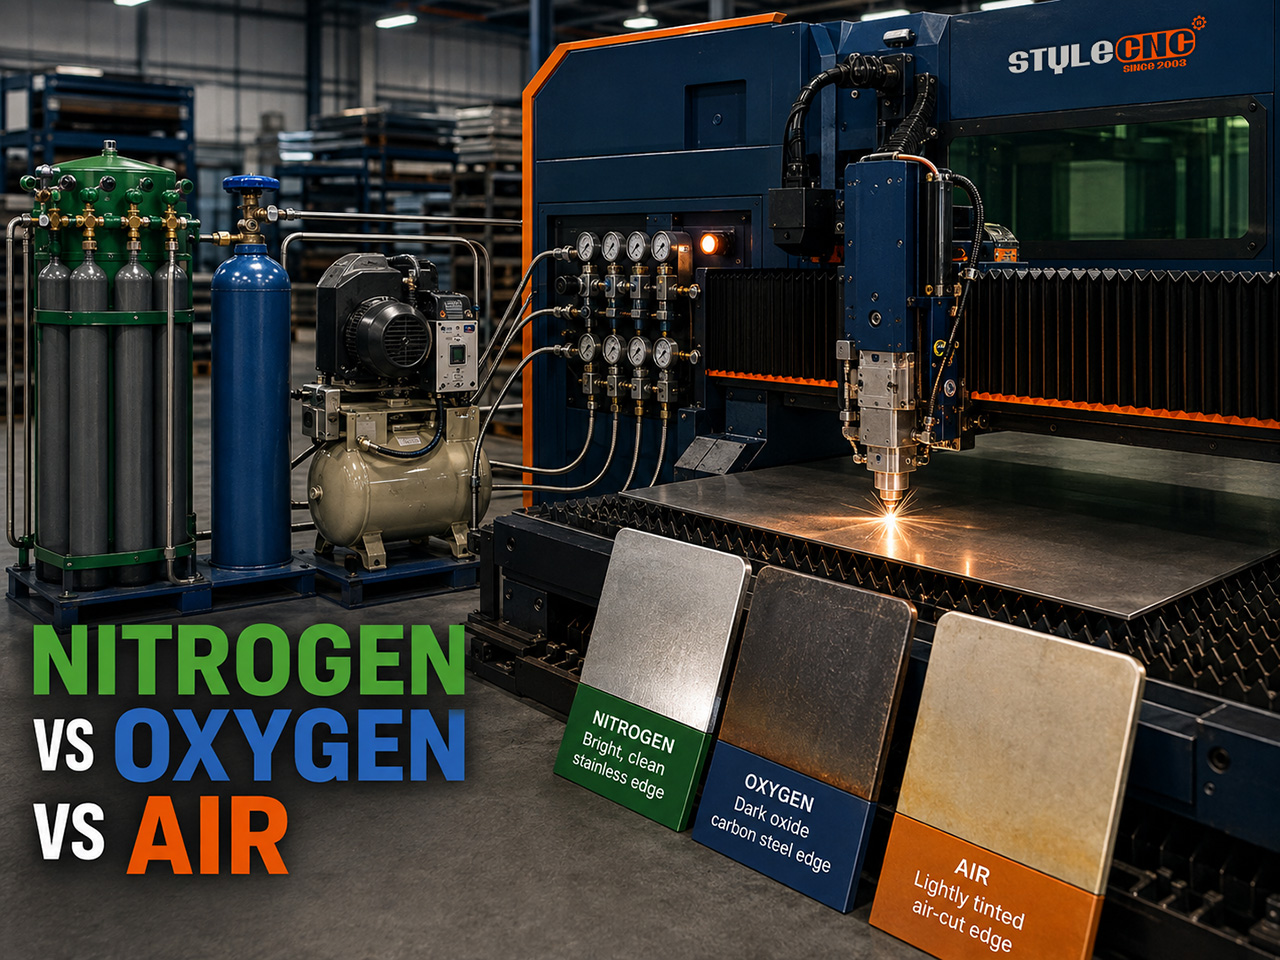
| Sagte staalrand | Helder, oksiedvry, sweisgereed | Vinnige sny, donker oksiedlaag | Ligte oksiedkleur, goed vir sy prys |
| Vlekvrye staal rand | Helder, verf- en sweisgereed (die standaard) | Besoedelde chroomoksiedrand; vermy | Ligte vergeling; aanvaarbaar nie-kosmeties |
| Aluminium rand | Skoon, anodiseer-gereed (die standaard) | Harde oksied, growwe rand; vermy | Aanvaarbare dun vel met grys tint |
| Spoedkarakter | Vinnigste op dun plaat, kragbeperk op dik | Vinnigste op dik koolstofstaal | Byna stikstof op dun maatstawwe |
| Beste vir | Vlekvrye staal, aluminium, kosmetiese en sweisvoorbereidingswerk | Koolstofstaal 6 mm en hoër | Dun tot medium sagte staal, hoë-volume begrotingswerk |
Die vlekvrye staalry verdien sy eie waarskuwing. By snytemperatuur reageer selfs 'n spoor van suurstof met die chroom in vlekvrye staal en laat 'n besoedelde oksiedrand agter wat verf verwerp en sweislasse benadeel. Daarom is stikstof nie 'n voorkeur op vlekvrye staal nie, maar die standaard, en daarom sluit die eerlike kostevergelyking herbewerking in: duur stikstof is goedkoop langs vervaardigers wat oksidasie van 'n duisend hakies af slyp.
Die Koste-per-Onderdeel Wiskunde
Werk die nommers op 'n betononderdeel: 'n hakie met 60 sekondes snytyd in 2 mm-plaat, gekwoteer teen 1 000 stukke.
✓ SuurstofTeen $0.05 tot 0.15 per snyminuut voeg gas ongeveer $0.05 tot 0.15 per onderdeel by, of $50 tot 150 oor die hele lopie. Die rand dra 'n oksiedlaag wat skoongemaak moet word voor sweis of poeierbedekking.
✓ StikstofTeen $0.20 tot 0.40 per minuut voeg gas $0.20 tot 0.40 per onderdeel by, $200 tot 400 per lopie. Die rand word soos gesny afgewerk: geen ontbraam-en-ontvet-stap nie, direk om te sweis of te bedek. As oksiedverwydering selfs 20 sekondes arbeid per onderdeel sou kos, wen stikstof die totale wiskunde ten spyte van die hoër gaslyn.
✓ Saamgeperste lugTeen $0.01 tot 0.03 per minuut se kompressor-elektrisiteit, voeg gas $0.01 tot 0.03 per onderdeel by, $10 tot 30 per lopie, na 'n eenmalige belegging van $5 000 tot 20 000 in 'n olievrye kompressor, droër en filtreerstelsel. Vir sagte staalonderdele wat in elk geval geverf word, is dit die kostevloer van die bedryf.
Skaal verander weer die antwoord. 'n Twee-skof-operasie wat stikstof-swaar werk sny, kan jaarliks 6 syfers in gebottelde of grootmaat gas verbrand, wat die klassieke regverdiging is vir 'n stikstofgenerator op die perseel; terugbetaling is gewoonlik in 1 tot 3 jaar teen daardie verbruik. En vermy die suiwerheidslokval terwyl jy daarby is: hulpgas benodig nie laboratorium 5-neges suiwerheid vir sagte staalwerk nie, en om daarvoor te betaal, is geld wat deur die mondstuk geventileer word.
Ondersteun gasdruk volgens dikte
Drukinstelling volg die materiaal en gas, styg met dikte vir stikstof en daal met dikte vir suurstof. Beginvensters vir vesellaserwerk:
| Materiaal en dikte | Gas | Aanvangsdruk |
|---|---|---|
| Sagte staal 1 tot 6 mm | Lug of stikstof | 8 tot 12 bar (lug) / 10 tot 14 bar (N2) |
| Sagte staal 6 tot 20 mm | Suurstof | 0.5 tot 2 bar, wat daal soos die dikte toeneem |
| Vlekvrye staal 1 tot 6 mm | Stikstof | 10 na 16-balk |
| Vlekvrye staal 6 tot 12 mm | Stikstof | 16 tot 20 bar, groter spuitstuk |
| Aluminium 1 tot 6 mm | Stikstof (of lug, dun) | 12 na 16-balk |
| Aluminium 6 tot 12 mm | Stikstof | 16 tot 20 bar, negatiewe fokus |
2 verbruiksgewoontes beskerm die begroting. Gebruik die laagste druk wat die randkwaliteit handhaaf, want vloei en koste styg steil met druk en spuitstukdeursnee. En hou spuitstukke gesentreer en ooreenstemmend met dikte: 'n verkeerd belynde of oorgroot spuitstuk kan dubbelsyfer-dollars per uur vrystel sonder om die sny enigsins te verbeter.
Gas is 'n inset onder verskeie wat die finale snykwaliteit bepaal; die gids vir vesellaserprestasiefaktore dek hoe druk in wisselwerking tree met fokus, spuitstukafstand en spoed, en die CO2 verwysing na lasersnyparameters dra die instellingsvlakdetail vir CO2 platforms, waar dieselfde 3 gasse van toepassing is.
Pas die gasstelsel by die masjien aan
Gasstrategie is 'n konfigurasiebesluit, nie 'n nagedagte nie. Stikstof-swaar vlekvrye staalwerk benodig die hoëdrukgaskring, proporsionele klep en spuitstukbiblioteek wat die vlekvrye staal laser snymasjien die konfigurasie is rondom gebou. Primêre lugwerkswinkels benodig die kompressor, droër en filtrasie wat saam met die masjien gespesifiseer word, eerder as om dit later vas te bou. Vertel die STYLECNC Koppel jou materiaalmengsel en maandelikse snyure saam, en die gasstelsel, generator-teenoor-gebottelde aanbeveling en masjienkonfigurasie kom terug as een ooreenstemmende kwotasie.
Algemene vrae
Wat is die verskil tussen stikstof en suurstof in lasersny?
Suurstof neem deel aan die sny: dit reageer eksotermies met warm yster en dra 30 tot 40 persent van die snyenergie op koolstofstaal by, en daarom sny dit dik sagte staal vinnig teen slegs 0.3 tot 2 bar. Die prys is 'n donker oksiedlaag op die snykant. Stikstof is inert en werk suiwer deur smelt teen 12 tot 20 bar uit te werp, wat 'n helder, oksiedvrye, sweisklaar snykant teen 'n paar keer die gaskoste laat. Suurstof koop spoed op koolstofstaal; stikstof koop snykantkwaliteit oral.
Kan jy met saamgeperste lug lasersny?
Ja, en moderne werkswinkels doen dit toenemend. Gedroogde, olievrye saamgeperste lug teen 8 tot 12 bar (dikwels verhoog tot 17 bar) sny dun tot medium sagte staal, gegalvaniseerde staal en dun aluminium teen ongeveer $0.01 tot 0.03 per snyminuut in elektrisiteit, teenoor $0.20 tot 0.40 vir stikstof. Aangesien lug 21 persent suurstof bevat, laat dit 'n ligte oksiedkleur, dus is dit geskik vir geverfde en nie-kosmetiese onderdele eerder as sweisvoorbereide vlekvrye staal. Die toegangskaartjie is 'n behoorlik gespesifiseerde kompressor, droër en filtreertrein, tipies $5 000 tot 20 000.
Waarom word stikstof vir vlekvrye staal benodig?
Omdat suurstof die snykant chemies besoedel. By snytemperatuur reageer selfs 'n spoor van suurstof met die chroom in vlekvrye staal en laat 'n oksiedlaag agter wat verf verwerp en die sweisintegriteit ondermyn, wat elke onderdeel in 'n slypwerk verander. Stikstof hou die snyvlak inert en helder, afgewerk soos gesny. Die hoër gaslyn is amper altyd goedkoper as die herbewerkingslyn wat dit uitskakel, en daarom is stikstof die bedryfstandaard op vlekvrye staal eerder as 'n premium opsie.
Watter hulpgasdruk moet ek gebruik?
Volgens materiaal en gas: suurstof op koolstofstaal is laag, 0.3 tot 2 bar, en daal soos dikte toeneem omdat die reaksie die werk doen. Stikstof is hoog en klim met dikte, ongeveer 10 tot 16 bar op dun vlekvrye staal en aluminium, tot 16 tot 20 bar met groter spuitstukke vanaf 6 mm en hoër. Lug is 8 tot 12 bar vir ligte sagtestaal. Begin in die venster en stem dan in op die laagste druk wat die randkwaliteit handhaaf, want verbruik en koste styg steil met elke ekstra bar.
Wanneer betaal 'n stikstofgenerator af?
Wanneer verbruik bestendig en hoog is. Gebottelde en grootmaat stikstof dra koste per volume plus tenkhuur, aflewering en afkookverliese; swaar 2-skof stikstofvermindering kan jaarliks 6 syfers in gas alleen oorskry. Membraan- of PSA-kragopwekkers op die perseel verruil dit vir 'n kapitaalaankoop en elektrisiteit, met 'n terugbetaling wat gewoonlik op 1 tot 3 jaar aangehaal word vir winkels wat stikstof as die primêre gas gebruik. Enkelskof- of suurstof-primêre winkels bly gewoonlik op afgelewerde gas.
Die Bottom Line
Hulpgasseleksie verminder tot 3 sinne. Suurstof vir dik koolstofstaal, waar die reaksie vrye snykrag is en die oksiedrand aanvaarbaar is. Stikstof waar die rand ook al soos gesny afgewerk moet word: vlekvrye staal, aluminium, sweisvoorbereiding en kosmetiese werk. Lug waar die onderdeel 'n dowwe oksiedtint vergewe en die volume die goedkoopste gas in die werkswinkel beloon. Prys die herbewerking, nie net die gas nie, en die regte antwoord val gewoonlik uit die onderdelelys.
STYLECNC konfigureer vesel laser snyers met die gaskring wat by die werk pas, van lug-primêre plaat snyers tot hoëdruk stikstof vlekvrye staal snystelselsStuur jou materiaalmengsel en volumes vir 'n masjien-plus-gas-aanbeveling gebaseer op die bogenoemde wiskunde.