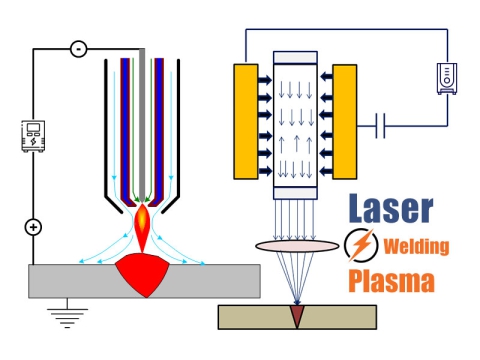
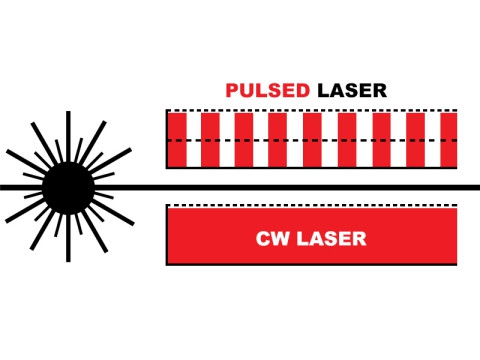
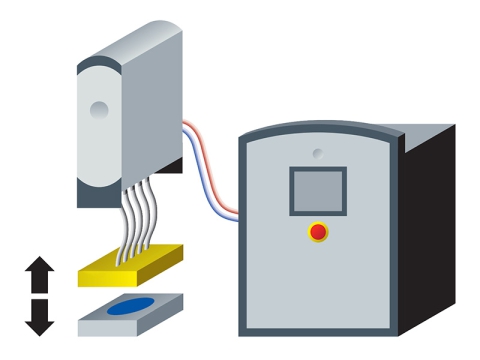
3D robot laser sweismasjien is 'n nuwe tipe sweismetode wat tans algemeen gebruik word. Die 3D robot laser sweismasjien word gekonfigureer deur 2 dele: 'n "sweiswerkbank" en 'n "sweisrobotarm". Die 3D lasersweisrobot koppel die uitgestraalde laserstraal in die optiese vesel, en gebruik dan die parallelle straal om op die produk te fokus om deurlopende sweiswerk uit te voer. Die kontinuïteit van die lig in die sweiswerk maak die werklike effek van sweiswerk sterker, en die sweisnaat is meer verfyn en mooier.
3D robot lasersweismasjien kan praktiese effekte bereik soos vinnige sweisspoed, klein vervorming en geen borrels nie. Terselfdertyd, tydens die sweisproses, 3D lasersweisrobot kan nie-kontak lasersweiswerk op die ontoeganklike dele van die produk aanneem, wat meer buigsaam en gerieflik is in werking en gebruik; Daarbenewens is die sweismasjien ook toegerus met 'n CCD kamera intydse moniteringstelsel, wat die sweisposisionering beter maak. Akkuraatheid maak dit maklik om die energieverspreiding van die sweisvlek tydens die sweisproses waar te neem, wat die skoonheid van die gelaste produk aansienlik verbeter; Terselfdertyd is die 3D robot lasersweismasjien kan ook ondernemings help om outomatisering in produksie te bewerkstellig, en kan ook verskeie laserstrale op dieselfde tyd verwerk en produseer om massaproduksie van produkte te bereik.
Vliegtuig Sweiswerk
Die gebruik van gesweisde integrale romppanele in plaas van tradisionele geklonke romppanele kan die w8 van komponente aansienlik verminder, vervaardigingskoste verlaag en produksiedoeltreffendheid verbeter. Daarom het dit een van die ontwikkelingstendense van grootskaalse siviele vliegtuigvervaardigingstegnologie geword. Omdat die dubbele laserstraalsweising 'n meer duidelike w8-verminderingseffek op die lang velstruktuur het, en terselfdertyd beter ruimtelike toeganklikheid vir komplekse komponente het, het dit uitgebreide aandag gekry. Tans het lugvaartvervaardigingsmaatskappye soos Airbus lasergesweisde integrale romppaneelvervaardigingstegnologie op baie van hul modelle aangeneem. Sweisgebaseerde vervaardigingstegnologie vir integrale romppanele is egter een van die probleme in kontemporêre siviele vliegtuigvervaardigingstegnologie. Tans het die nuwe aluminiumlegeringsweistegnologie vir die romppanele in die ontwerp van groot passasiersvliegtuie sy eie eienskappe in vervaardigbaarheid.
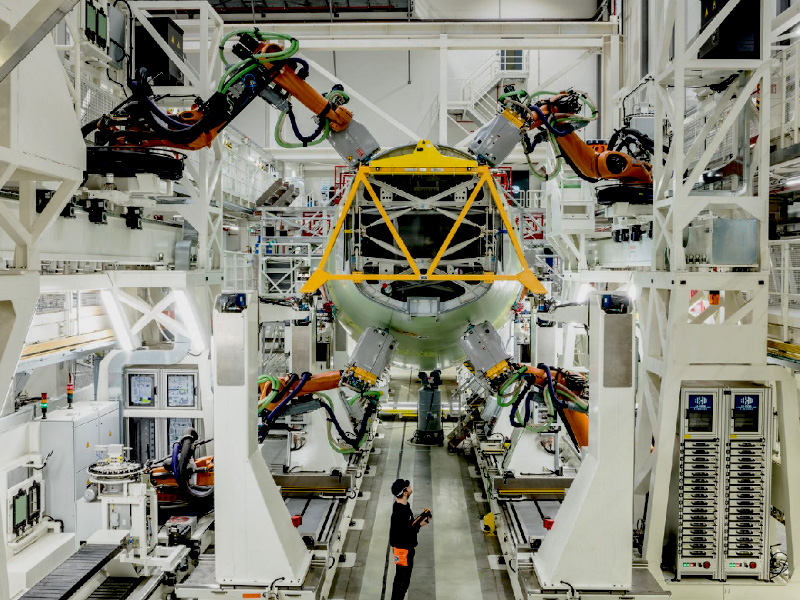
Lasersweisrobot vir vliegtuigsweis
Robotte word in verskeie industrieë gebruik as gevolg van hul hoë herhaalbaarheid, goeie betroubaarheid en sterk toepaslikheid. Tans is die vervaardigingsproses van lugvaartprodukte steeds arbeidsintensief, ingewikkeld in prosedures en swak werksomstandighede, aangevul deur 'n groot aantal gereedskaptoebehore en handmatige vervaardiging. Die gebrek aan outomatiese produksievermoë het 'n knelpunt geword wat die verbetering van die betroubaarheid en produksievermoë van wapens en toerusting beperk. In die era van sterk ontwikkelende lugvaart, is die toepassing van industriële robotte op outomatiese produksie deur lugvaartvervaardigingsondernemings van groot belang vir die transformasie en opgradering van ondernemingsproduksiemodelle en die verbetering van gevorderde toerustingvervaardigingsvermoëns. Sweiswerk is 'n belangrike skakel in die formele lugvaartprodukvervaardigingsproses. Die rol wat sweisrobotte hier speel, is uiters belangrik.
Oorsig van lasersweisbaarheid van aluminiumlegering
Sedert die geboorte van die 1ste lasersweismasjien in 1960 het lasersweistegnologie vinnig ontwikkel. In 1965 is 'n robyn lasersweismasjien vir die sweis van dikfilmkomponente ontwikkel. In 1974 is die wêreld se 1ste 5-as laserverwerkingsmasjien, 'n gantry laser sweismasjien, in Ford Motor Company gebou. Later het Ford Motor Company van die Verenigde State 'n lasersweisproduksielyn ontwikkel. Vandag het lasergenerators wat vir sweiswerk gebruik kan word, ontwikkel vanaf die 1ste generasie van CO2 gaslasers tot YAG vastestoflasers, sowel as die nuutste vesellasers. Die grootste voordeel van lasersweiswerk is dat die energie daarvan gekonsentreer is, wat 'n groot aspekverhouding van die sweislas en klein sweisvervorming tot gevolg het. Met die voortdurende verbetering van laserstraalkwaliteit, het lasersweiswerk nou 'n volwasse sweismetode geword wat wyd gebruik word in verskillende velde van nasionale ekonomie en nasionale verdedigingskonstruksie.
Aluminiumlegering het 'n lae digtheid, goeie korrosiebestandheid, hoë moegheidsweerstand, hoë spesifieke sterkte en spesifieke styfheid, en is 'n ideale materiaal vir vliegtuigstrukture. In onlangse jare, hoewel nuwe materiale soos titaniumlegerings en saamgestelde materiale omvattende aandag in die lugvaartbedryf geniet het, as gevolg van 'n reeks voordele soos ryk hulpbronne, uitstekende werkverrigting, maklike verwerking en lae koste van aluminium, en die voortdurende nuwe hittebehandeling van tradisionele aluminiumlegerings Ontwikkeling en die opkoms van nuwe aluminiumlegerings (soos aluminium-litiumlegerings), is dit voorsienbaar dat die toepassing van aluminium legerings in vliegtuigstrukture sal vir 'n lang tydperk in die toekoms steeds onvervangbare voordele inhou. Daarom het aluminiumlegeringssweistegnologie 'n belangrike tegniese sleutel geword. Die gebruik van lasersweistegnologie om aluminiumlegeringslugvaartkomponente aan te sluit het baie voordele soos groot sweisdiepte-tot-breedteverhouding, klein sweishitte-geaffekteerde sone, klein sweisvervorming en hoë sweisspoed. Lasersweis van aluminiumlegering het egter 'n paar tegniese probleme.
'n Gedetailleerde beskrywing van lasersweisskema vir romppaneel van groot passasiersvliegtuie
In die lasersweiskomponente van die lang kap van die vel van die romp van die groot passasiersvliegtuig, kan die lengte van 'n enkele sweislas meer as 4m wees. Terselfdertyd, aangesien die vel en die lang stut baie dun is, kan die stabiliteit van die sweisproses effektief gehandhaaf word deur sweisproduksie. Een van die sleutels tot sukses. In hierdie oplossing word dubbele laserstrale gelyktydig aan beide kante van die binnekant van die vel gesweis. Om die integriteit van die buitenste vel te behou, kan die sweisproses nie die vel binnedring nie, en die T-vormige struktuur hoef nie die aspekverhouding te veel te beklemtoon nie. Die sleutel is om 'n deurlopende, defekvrye, hoëprestasie sweislas te vorm. Daarom is dit nodig om die stabiliteit van die klein gaatjies en gesmelte swembad te handhaaf tydens laser diep penetrasie sweiswerk.
Dit word hoofsaaklik vanuit 2 aspekte beskou: Aan die een kant, vanuit die perspektief van sweisgereedskap en toerustingwaarborg, is dit nodig om hoë-presisie-klem en laserfokusering en -sentrering te handhaaf, en om 'n hoë herhaling in die beweging van die 3D Robotiese lasersweismasjien om die sweiskop te beheer. Posisioneringsakkuraatheid en trajekposisioneringsakkuraatheid, wanneer nodig, gebruik 'n toepaslike opsporingstelsel; aan die ander kant, as gevolg van die goeie vloeibaarheid van vloeibare aluminiumlegering, lae oppervlakspanning, swak stabiliteit van die gesmelte swembad, terselfdertyd, is die ionisasie-energie van aluminium laag, en die sweisproses is lig. Plasma is geneig tot oorverhitting en uitsetting, en dit lei ook tot swak sweisstabiliteit. Daarom moet navorsing vanuit die perspektief van sweismetallurgie uitgevoer word.
1. Aluminiumlegering het 'n baie hoë aanvanklike oppervlakreflektiwiteit vir laserstrale (oor 90% vir CO2 lasers en naby aan 80% vir YAG-lasers), wat 'n groter laserkrag vereis voordat die gesmelte poel gevorm word;
2. As gevolg van die invloed van veelvuldige faktore soos metallurgie en tegnologie, is aluminiumlegeringslasersweiswerk meer geneig tot porieë;
3. Aluminiumlegering is 'n tipiese eutektiese legering, en dit is meer geneig tot warm krake onder lasersweis vinnige stollingstoestande;
4. Die aanpasbaarheid van die lasersweisgaping is klein, en die samestelling akkuraatheid van die sweiswerk is hoog;
5. Aluminiumlegering het 'n groot lineêre uitsettingskoëffisiënt, wat maklik is om sweisvervorming te produseer;
6. Die termiese geleidingsvermoë van aluminiumlegering is groot, die afkoeltyd is kort, en die metallurgiese reaksie van die gesmelte swembad is onvoldoende, wat maklik is om defekte te veroorsaak;
7. Vloeibare aluminiumlegering het goeie vloeibaarheid, lae oppervlakspanning en swak stabiliteit van die gesmelte swembad.
Lasersweistegnologie is die doeltreffendste metodes vir die sweis van aluminiumlegerings in lugvaartvervaardiging
Lasersweistegnologie is steeds een van die doeltreffendste metodes vir die sweis van aluminiumlegerings in die lugvaartveld. Met deurlopende eksperimente en navorsing het lasersweiswerk geleidelik sy goeie prosesprestasie en meganiese eienskappe na sweiswerk getoon. In vergelyking met tradisionele TIG-sweiswerk en MIG-sweiswerk, het lasersweiswerk die kenmerke van hoë sweisgehalte, hoë akkuraatheid en vinnige spoed. Dit is tans een van die vinnigste ontwikkelende en mees nagevorsde metodes. In onlangse jare het baie internasionale wetenskaplike navorsers baie navorsing oor aluminiumlegeringslasersweiswerk gedoen en geleidelik 'n meer betroubare aluminiumlegeringslasersweistegnologie gevorm.
In vergelyking met tradisionele geklonkte romp-muurpanele, het lasersweis-romp-muurpanele duidelike w8-verminderingseffekte, kan die werkverrigting van die verbindende dele verbeter, en het die voordele van die vermindering van vervaardigingskoste en die verbetering van produksiedoeltreffendheid. Die spanningskonsentrasie en vervormingsprobleme wat deur lasersweiswerk veroorsaak word, is egter nie teenwoordig in die klinkproses nie. Die lasersweisproses van die romppaneel van 'n groot passasiersvliegtuig is 'n komplekse sweisproses met groot grootte, klein dikte en veelvuldige sweisnate, en die vervormingsproses daarvan is baie ingewikkeld.
Vuurpyl sweis
Die enjin is die hart van die vuurpyl, en die strawwe werksomstandighede stel streng vereistes aan die struktuur van die vuurpylenjin. Die spuitstuk liggaamsarea moet die impak en sterk vibrasie van die lugvloei van die stertvlam weerstaan, en die hoëspoed-straalsnelheid oorskry 4 Mach. Die afstand tussen die binneste en buitenste lae van die spuitpuntverlengstuk is slegs 1mm, wat 'n dubbele lug van ys en vuur is: lae-temperatuur brandstof onder -100 ℃ vloei binne die tussenlaag, en supersoniese stertvlamme oor 3000 ℃ buite die tussenlaag. Die tussenlaag moet dosyne Selfs honderde atmosferiese drukskokke en sterk vibrasies wat daardeur veroorsaak word, weerstaan; 'n reeks streng vereistes stel 'n groot uitdaging vir die kwaliteit van enjinsweiswerk.
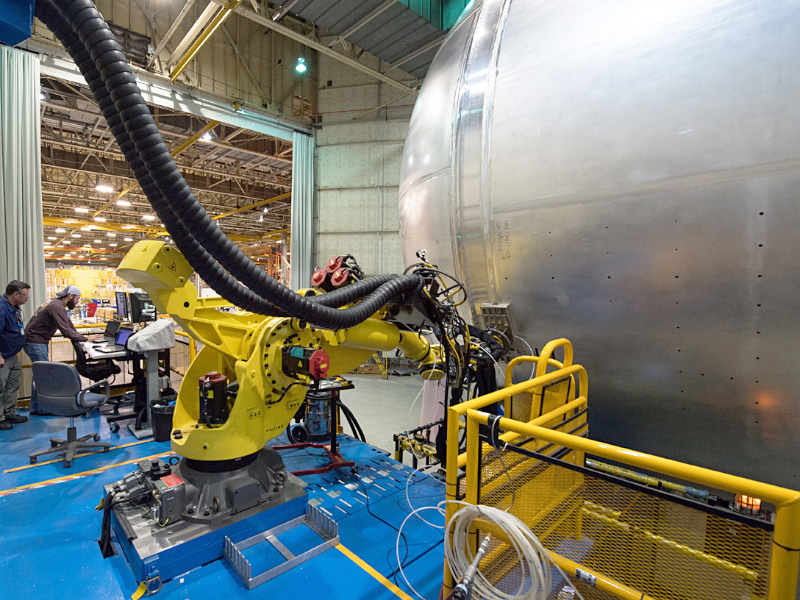
Lasersweisrobot vir vuurpylsweis
3D robot laser sweismasjien het baie voordele as 'n sweis metode van vuurpyl enjin liggaam en mondstuk verlenging. Die tradisionele vuurpyl-enjin-spuitpuntverlengstuk is verdeel in: regeneratiewe verkoelingstipe, stralingsverkoelingstipe, uitlaatverkoelingstipe, ablasie koue lugtipe. Vakuumsoldering is 'n konvensionele sweismetode vir die toebroodjie van maalgroefregeneratiewe verkoelingsspuitpunte. Hierdie metode het gemiddelde sweissterkte en ingewikkelde werkingsprosedures. Die sweiswerk moet in 'n vakuumomgewing uitgevoer word. Dit is moeilik om die sweisproses te outomatiseer en vereis relatief hoë tegniese vlak van operateurs. Hoog, en die vervaardigingsiklus is lank, en die produksiekoste is hoog. Na ontleding en demonstrasie is lasersweis die 1ste keuse vir die sweis van die toebroodjiestruktuur van die freesgroef regeneratiewe verkoelingsspuitstuk. Dit het baie voordele soos kort vervaardigingsiklus, hoë mate van outomatisering en lae omgewingsvereistes. Dit kan die ontwikkelingsiklus van die vuurpyl-enjinspuitpunte (saamdrukbaar tot 10 uur) aansienlik verkort, die vervaardigingskoste van die spuitstuk verminder en sodoende die vuurpyllanseringskoste effektief verminder.